
Inleiding tot het productieproces van scheepsankerkettingen - Deel 1
De productie van koolstofstalen scheepsankers is een zeer gespecialiseerd proces dat meerdere nauwkeurig gecontroleerde productiefasen omvat. Vanaf de selectie van grondstoffen tot het eindproduct ondergaat het kritische stappen zoals snijden, verwarmen, smeden, lassen, warmtebehandeling, kwaliteitscontrole en anticorrosiebehandeling. Elke fase moet strikt voldoen aan internationale normen om de sterkte, taaiheid en corrosieweerstand van de ankerketting te garanderen.
I. Voorbereiding en snijden van grondstoffen
1. Staalselectie
- Gegoten staal wordt als hoofdmateriaal gekozen vanwege de uitstekende sterkte en corrosieweerstand, die kan voldoen aan de gebruikseisen van schepen in zware maritieme omgevingen.
- De gebruikelijke staalspecificaties zijn stalen staven met een lengte van 6 meter en een diameter van 120 millimeter, en deze stalen staven arriveren in de fabriek in de vorm van blokken van enkele tientallen meters.
2. Nauwkeurig snijden
- Gebruik een brugkraan om grote stalen staven te verplaatsen. Met een automatische zaag snijdt u de stalen staven in delen van de gewenste lengte, waarbij elke sectie meer dan 100 kilogram weegt.
- Het snijproces moet nauwkeurigheid garanderen om grondstoffen met de juiste specificaties te leveren voor het daaropvolgende smeedproces.
II. Smeed- en vormprocessen
1. Verwarmingsbehandeling
- De gesneden stalen profielen worden naar de inductieoven gestuurd en verwarmd tot boven de 1500 ℃. De scène in de oven lijkt op "een furieuze zonsondergang", waarbij het staal een vurige oranje kleur gloeit.
- De verwarmingstemperatuur moet nauwkeurig worden geregeld, meestal binnen het bereik van 530-600 ℃, om het staal zacht genoeg te maken om te vormen.
2. Smeedproces
- Het verwarmde stalen blok wordt eruit gehaald met behulp van mechanische armaturen en in een hydraulische pers geplaatst die duizenden tonnen kracht uitoefent bij het smeden.
- Het staal wordt gebogen in de oorspronkelijke vorm van een grote kettingschakel, en dit proces vereist uiterst nauwkeurige metingen en ervaren operators.
- Fabricage van dwarsbalken: het kleinere ronde staal wordt door smeedapparatuur in een "kleine taille"-vorm geperst en dient als ondersteunende structuur in het midden van de ankerketting.
III. Lassen en montage
1. Lassen van kettingschakels
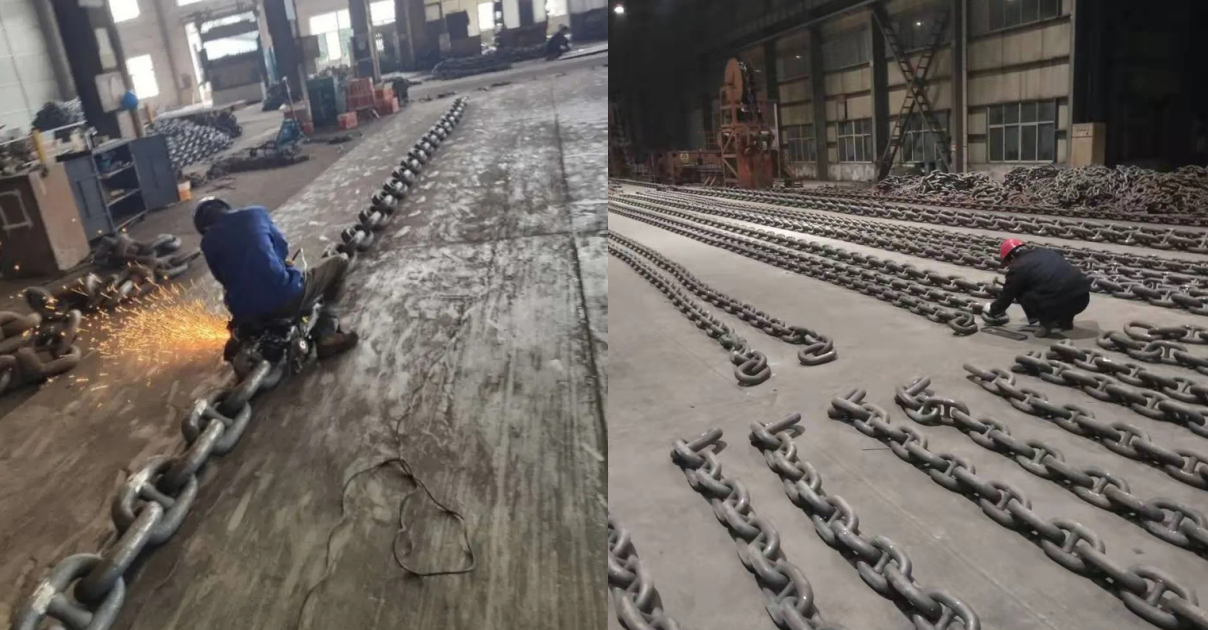
- De gebogen kettingschakelinterfaces worden automatisch gelast. De elektroden drukken de verbinding samen en de stroom vloeit door het staal, waardoor weerstandswarmte ontstaat die de componenten tot een volledige vaste stof doet smelten.
- Tijdens het lasproces ontstaan er "mooie ijzervonken". Na ongeveer 15 minuten gaan de vonken uit en is het lassen van de kettingschakels voltooid.
2. Horizontale installatie
- Plaats de gefabriceerde horizontale balk in het midden van de ankerkettingring, start de persfittingapparatuur om druk uit te oefenen en veranker de horizontale balk diep in de ankerketting.
- De horizontale balk is door middel van lassen stevig aan het lichaam van de ankerketting bevestigd, waardoor de nauwkeurigheid van de totale maat en de stabiliteit van de vorm van de ankerketting wordt gegarandeerd.
Stuur onderzoek


X
We gebruiken cookies om u een betere browse-ervaring te bieden, het siteverkeer te analyseren en de inhoud te personaliseren. Door deze site te gebruiken, gaat u akkoord met ons gebruik van cookies.
Privacybeleid